





Vakuumsko čiščenje | Zahteve za postopek čiščenja vakuumskih strojev
 Mar 22, 2019|
Postopek čiščenja sesanja | zahteve za postopek čiščenja vakuumskega premaza
Vakuumsko čiščenje je običajno opredeljeno kot postopek odstranjevanja neželenega materiala iz površine obdelovanca ali materiala sistema pred vakuumskim procesom. Potrebno je očistiti površino vakuumskih delov, ker bo vir plina in pare, ki ga povzročajo onesnaževala, povzročil, da vakuumski sistem ne bo dosegel zahtevane stopnje vakuuma. Poleg tega bodo zaradi prisotnosti onesnaževal vakuumske komponente vplivale na trdnost priključitve in učinkovitost tesnjenja.
A. Vakuumsko ogrevanje

Postavite obdelovanec pod normalnim tlakom ali z vakuumskim ogrevanjem. Za pospeševanje izhlapevanja hlapnih nečistoč na površini za doseganje namena čiščenja je učinek čiščenja te metode povezan z okoljskim pritiskom obdelovanca, dolžino zadrževalnega časa v vakuumu, temperaturo ogrevanja, tipi onesnaževal in materialov obdelovanca. . Načelo je, da se obdelovanec segreje. Poveča se desorpcija vodnih molekul in različnih adsorbiranih molekul ogljikovodikov na površini. Stopnja povečanja desorpcije je odvisna od temperature. Pri ultravisokem vakuumu je potrebno površino za atomsko čiščenje segreti nad 450 stopinj. Metoda ogrevalnega čiščenja je še posebej učinkovita. Toda včasih lahko to zdravljenje povzroči neželene učinke. Zaradi segrevanja se nekateri ogljikovodiki lahko združijo v večje agregate in se istočasno razgradijo v ogljikovo žlindro.
B. UV čiščenje
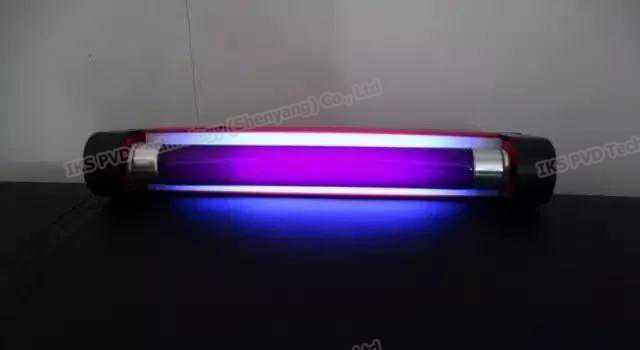
Ogljikovodiki na površini se razgradijo z ultravijoličnim obsevanjem. Na primer, izpostavljenost zraku za 15 ur lahko povzroči čisto stekleno površino. Če je pravilno predčiščena površina postavljena v ultravijolični vir, ki proizvaja ozon. V nekaj minutah se lahko oblikuje čista površina (procesno čiščenje). To kaže, da prisotnost ozona poveča hitrost čiščenja. Mehanizem čiščenja je naslednji: pri ultravijoličnem obsevanju se molekule umazanije stimulirajo in disociirajo, medtem ko nastaja ozon in obstaja za proizvodnjo visoko aktivnega atomskega kisika. Vzbujene molekule umazanije in prosti radikali, ki jih proizvaja disociacija umazanije, reagirajo z atomskim kisikom. Oblikujte enostavnejše, bolj hlapne molekule. Kot so H203, CO2 in N2. S povečanjem temperature se hitrost reakcije poveča.
C. čiščenje izpusta

Ta metoda čiščenja se pogosto uporablja pri čiščenju in razplinjevanju sistemov visokega vakuuma in ultra visokih vakuumov. Še posebej v vakuumski premaz, ki se uporablja najbolj. Kot vir elektronov uporabite vročo žico ali elektrodo. Desorpcija plinov z ionskim bombardiranjem in odstranjevanje določenih ogljikovodikov se lahko doseže z uporabo negativnega pristranskega tlaka na površini, ki jo je treba očistiti. Učinek čiščenja je odvisen od materiala elektrode, geometrije in razmerja s površino. Odvisna je od števila ionov na površino in energije ionov. To je odvisno od učinkovite električne energije. Vakuumska komora je napolnjena z inertnim plinom (tipično Ar plin) ustreznega parcialnega tlaka. Namen čiščenja je mogoče doseči z ionskim bombardiranjem iz žarjenja pri nizkem tlaku med dvema primernima elektrodama. V metodi. Inertni plin ionizira in bombardira steno vakuumske komore, druge strukturne dele vakuumske komore in prevlečeno podlago, kar lahko prepreči, da se določeni vakuumski sistemi pečejo pri visoki temperaturi. Boljše čiščenje določenih ogljikovodikov se lahko doseže, če se k dodanemu plinu doda kisik. Kisik se zlahka odstrani iz vakuumskega sistema, ker nekatere ogljikovodike oksidira v hlapni plin. Glavne sestavine nečistoč na površini posode iz nerjavnega jekla v visokem vakuumu in ultravisokih vakuumih so ogljik in ogljikovodiki. Na splošno ogljik ni volatilen. Po kemičnem čiščenju je potrebno za čiščenje žarilne raztopine vnesti Ar ali Ar + O2 plin, tako da se lahko odstranijo nečistoče na površini in plin, vezan na površino zaradi kemičnega delovanja. Pri čiščenju žarnega toka. Najpomembnejši parametri so vrsta uporabljene napetosti (ac ali dc), napetost praznjenja, gostota toka, vrsta napolnjenega plina in tlak. Najpomembnejši parametri so vrsta uporabljene napetosti (ac ali dc), napetost praznjenja, gostota toka, vrsta napolnjenega plina in tlak. Najpomembnejši parametri so vrsta uporabljene napetosti (ac ali dc), napetost praznjenja, gostota toka, vrsta napolnjenega plina in tlak. Trajanje bombardiranja. Oblika elektrode in material ter položaj delov, ki jih je treba očistiti
D. Izpiranje plina
1. Izpiranje dušika
Ko se dušik adsorbira na površini materiala, je adsorpcijski čas zaradi majhne adsorpcijske energije izredno kratek. Tudi če se adsorbira na steno naprave, jo je mogoče enostavno odstraniti. Čas črpanja sistema se lahko močno zmanjša z uporabo te lastnosti dušika za izpiranje vakuumskega sistema. Na primer, preden se vakuumski premazovalni stroj vloži v atmosfero, se suhi dušik najprej napolni v vakuumsko komoro in nato napolni v ozračje, nato pa se lahko čas črpanja naslednjega cikla črpanja skrajša za skoraj polovico, razlog je v tem, adsorpcijska energija dušika je veliko manjša od energije molekul vodnega plina. Ko je v vakuum napolnjen dušik, dušikove molekule najprej absorbira stena vakuumske komore. Ker je mesto adsorpcije fiksno, se najprej napolni z molekulami dušika in adsorbirane molekule vode so zelo majhne, s čimer se skrajša čas ekstrakcije. Če je sistem onesnažen z razprševanjem olja črpalke difuzorja, se lahko kontaminirani sistem očisti tudi z metodo dušenja z dušikom. Na splošno se lahko onesnaženje z oljem odpravi s segrevanjem sistema med čiščenjem sistema z dušikom.
2. Reakcijsko izplakovanje s plinom
Ta metoda je še posebej primerna za notranje čiščenje (odstranjevanje onesnaženja z ogljikovodiki) velikih sistemov iz nerjavnega jekla z visokim vakuumom. Za vakuumske komore in vakuumske komponente nekaterih velikih ultra visokih vakuumskih sistemov so standardne metode za odpravo onesnaženja površin kemično čiščenje, praženje v vakuumski peči, čiščenje žarilne raztopine in originalni vakuumski sistem za peko energije itd. dobimo čisto površino atomskega stanja. Zgoraj navedene metode čiščenja in razplinjevanja se pogosto uporabljajo pred in med namestitvijo vakuumskega sistema. Po vgradnji (ali delovanju) vakuumskega sistema je težko razpršiti različne dele vakuumskega sistema, ker so bili popravljeni. Ko je sistem (po naključju) kontaminiran (predvsem z molekulami z velikim atomskim številom, kot so ogljikovodiki), se ponavadi razstavi, predela in nato ponovno namesti. Postopek reakcijskega plina se lahko uporabi za odplinjevanje na mestu samem. Mehanizem čiščenja: oksidacijski plin (O2, N0) in redukcijski plin (H2, N H3) sta navedena v sistemu za kemično čiščenje kovinske površine, da se odpravi onesnaževanje, da se doseže čista kovinska površina v atomskem stanju. Hitrost površinske oksidacije / redukcije je odvisna od stanja kontaminacije in materiala na kovinski površini. Hitrost površinske reakcije se nadzoruje s prilagajanjem tlaka in temperature reakcijskega plina. Za vsak substrat se eksperimentalno določijo natančni parametri. Ti parametri so različni za različne kristalne orientacije.


Zahteve za postopek čiščenja sesalnega stroja
Vakuumski material je treba pred vakuumskim postopkom očistiti, da se odstranijo onesnaževalci iz površine obdelovanca ali materiala sistema; Prav tako je potrebno očistiti površino vakuumskih delov, saj vir plina in pare, ki ga povzročajo onesnaževala, ne bo samo povzročil, da vakuumski sistem ne bo dosegel želene stopnje vakuuma. Poleg tega, zaradi prisotnosti onesnaževal, bo to vplivalo tudi na moč in tesnjenje uspešnosti povezave vakuumskih delov.
Onesnaževala lahko opredelimo kot "vsako neuporabno snov ali energijo". Glede na fizikalno stanje onesnaževal se lahko razdelijo na trdne, plinske in tekoče, ki obstajajo v obliki filmov ali razsutih delcev. Glede na svoje kemijske lastnosti je lahko v ionskem ali kovalentnem stanju, lahko je anorgansko ali organsko.
Površine, izpostavljene zraku, so najbolj dovzetne za kontaminacijo. Obstaja veliko virov onesnaževanja. Adsorpcija, kemijske reakcije, procesi izpiranja in sušenja, mehanski postopki, postopki difuzije in segregacije prispevajo k povečanju površinskih onesnaževalcev v različnih sestavinah.
Glede na napravo za predelavo vakuumskih premazov so skupna onesnaževala na površini vakuumskih materialov naslednja:
1. mazivo: maziva, rezalne tekočine, vakuumske masti in druge snovi, onesnažene med predelavo, montažo in delovanjem;
2, kisline, alkalije, soli snovi: ostanki snovi med čiščenjem, ročno znojenje, minerali v vodi, itd .;
3. površinski oksidi: površinski oksidi, ki jih tvorijo materiali, ki se dolgo zadržujejo v zraku ali v vlažnem zraku;
4. Vodna osnova: ročni znoj med delovanjem, vodna para med pihanjem, slina itd .;
5, poliranje ostankov in prahu in drugih organskih snovi v zunanjem zraku.
Namen čiščenja teh onesnaževal je izboljšanje stabilnosti stroja za vakuumsko premazovanje, tako da je delo bolj gladko. Glede na zahteve lahko očiščeno površino razdelimo na dve vrsti: atomsko čisto površino in tehnološko čisto površino.
V vakuumskem premaznem stroju pred uporabo premaznih materialov za premazne materiale lahko preprosto površinsko čiščenje podaljša življenjsko dobo stroja za premazovanje. Različna onesnaževala ne samo, da vakuumski sistem ne more dobiti zahtevane stopnje vakuuma, temveč vpliva tudi na trdnost in tesnjenje vakuumskih delov. Zgodnje čiščenje delo lahko zmanjša veliko težav, da bi se izognili številnim majhnim težavam, učinkovitost dela, vakuumski premaz kakovosti premaza stroj ima zelo pozitivno vlogo. To lahko bistveno izboljša delovno stabilnost vseh stenskih in drugih komponent vakuumskega sistema v različnih delovnih pogojih.
IKS PVD, če vam je všeč, vam lahko predlagamo ustrezen čistilni stroj, za predhodno obdelavo PVD prevleke, kakršnokoli vprašanje o pvd vakuumski tehnologiji, kontaktirajte nas zdaj, iks.pvd @ foxmail.com
